




Aluminiozko billeteen galdaketa: Gure fabrikak dentsitate maila berdina hartzen dubero gaineko galdaketa
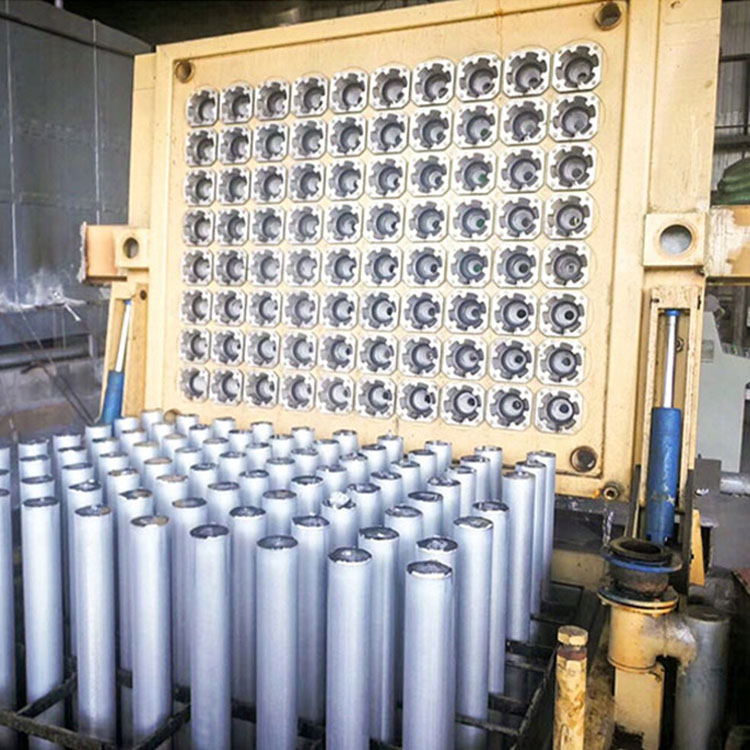
Moldeatze aurreko estandarrak
1. Talko hautsa.moldeak egiterakoan leuna eta sendoa izan behar du;
2.Shunt plaka., garbitu,eta estalkia geruza fin batez estalita egon behar datalko esentzia, burdina agerian ez,grafito eraztunaeta egokitzaile-plaka talko eta txerri-gantzarekin nahastutako lokatzarekin leundu behar da, eta aluminiozko likido uniformea igarotzen den kanala garbi eta lehor mantendu behar da
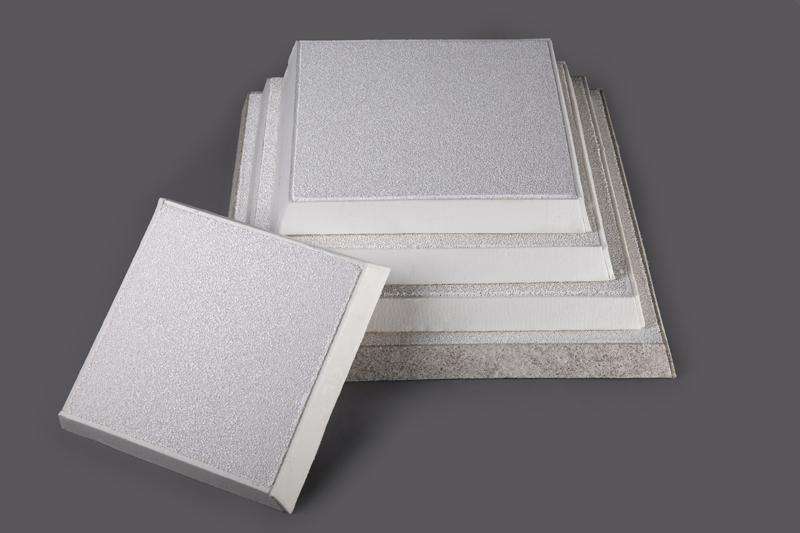
3. Thezeramikazko iragazki plakaosoa eta akatsik gabea izan behar du, eta ez dago hutsunerik garbigailuarekin loturan, eta labea botatzen den bakoitzean ordezkatzen da, eta suarekin labean egiten da gorri ilun bihurtu arte;
4. Lingotearen burua lehortu eta galdaketa-mahaia berdindu behar da, oinarria etakristalizatzailebehar bezala koordinatuta egon behar da, uraren itzulera fenomenoa ez da onartzen, eta abiarazteko gailuaren alanbrezko soka erlaxatuta egon behar da;
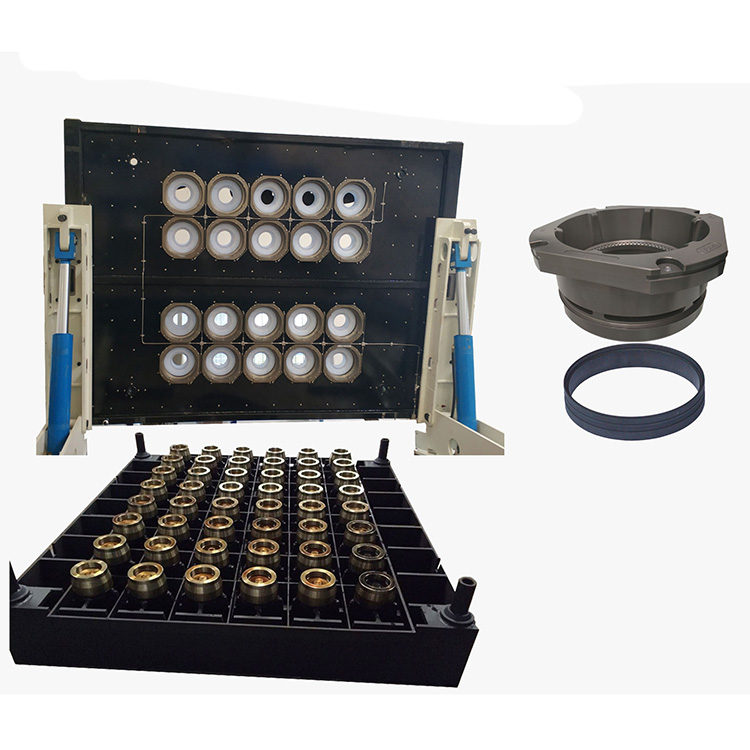
5. Lingote-burua hasierako posiziora igotzen da (50 mm-tik gorako haga-lingote-burua grafito-eraztunaren beheko muturretik 4 mm-ra dago 4 mm-ra eta hagatik 150 mm-ra 0 ~ 4 mm-ra);
6. Instalatu hasierako atearen plaka eta egiaztatu galdaketa-makinaren goiko eta beheko formak normalak diren;
7. Sarrerako eta irteerako ponpen egoera egiaztatu;
8. Ireki hustubideko balbula eta ireki ur hotzeko dorrea;
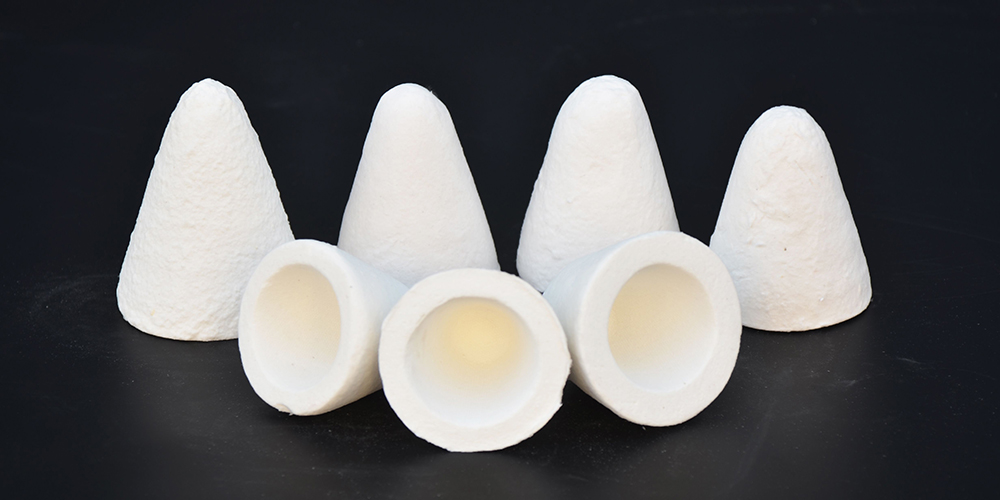
ALUMINIO SILIKATOZKO TAPOIA LABEKO ALUMINIO URTUA GELTZEKO KONO-TAPOIA
9. Piztu ur-ponpa eta egokitu galdaketa-uraren bolumenera;
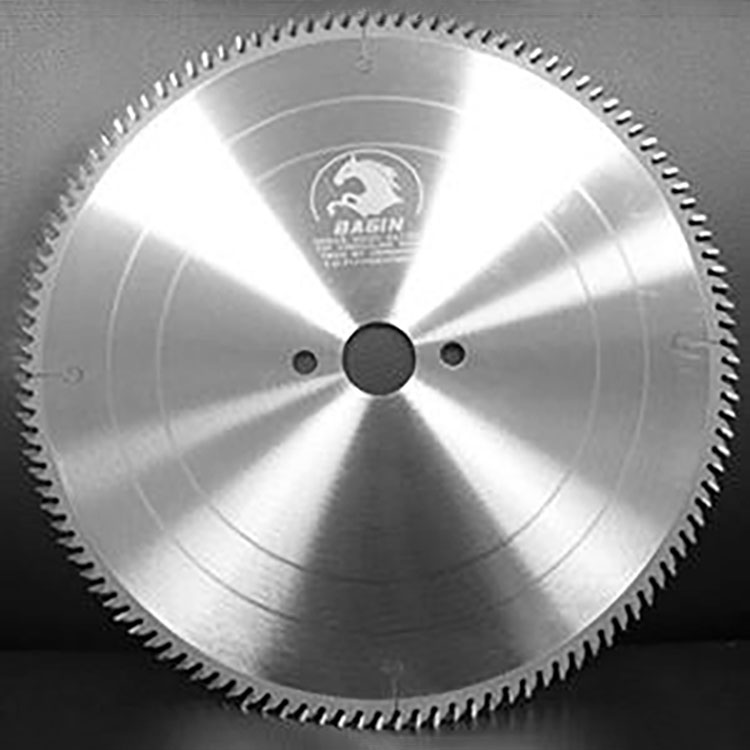
ALUMINIOZKO PROFILA ZERRATZEKO ZERRA-PASTA TIRAGAILUAN
10. Ziurtatu ura ez dela lingotearen buruan sartzen;
11. Prestatu nahikoa tapoi, soldadura-hagaxka, burdinazko xerrak eta bestelako tresna eta materialak
Argitaratze data: 2023ko otsailaren 9a