




(1) Urtze-labearen prestaketa
(2) The labeaBerotzea materialak gehitu aurretik osatu behar da eta labeko material guztiak prestatu behar dira.
Labea berria eraikitzen denean, berrikusi edo ekoizpena gelditzen denean berotu behar da.

(3) Osagaiak eta prestaketa
1. Lehengaien hautaketa zorrotz kontrolatu behar da;
2. Osagaiak egiteko beharrezkoak diren lehengaiak, besteak bestealuminiozko lingoteak,magnesio lingoteak, mesiliziozko, aleazioak eta beste osagaiak gardenak izan behar dira. Marka argirik ez badago, laginak hartu behar dira osagaiak erabili aurretik egiaztatzeko;

3. Lehen mailako txatarra: galdaketa tailerreko lingoteen buru eta isats moztuak, eta labean geratzen den aluminiozko galdaketa, konposizio-analisia eta laginketa egin behar dira;
4. Aluminiozko lingoteak: % 99,9 baino gutxiagoko kalifikazioa;
5. Auto-egindako Al-Si aleazio nagusia, labe bakoitzak konposizio kimikoaren balioa du;
6.Kobrea, kromo,burdina, manganesoa,titanioaeta beste metal-gehigarri batzuk hornitzaileek emandako ehuneko-edukiaren araberakoak izango dira;
7. Goiko edukia duten lehengaiak lehorrak, garbiak eta urik, lurrik, oliorik eta abarrik gabe egon behar dira.
(4) Lehengaien eta laguntza-materialen erabilerarako baldintzak
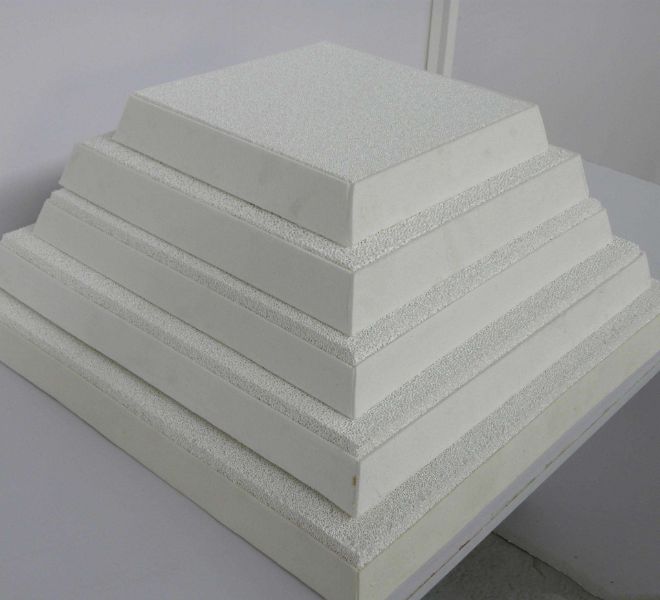
1. Aluminiozko lingoteek % 99,90 baino gehiagoko Al dute, aluminio-siliziozko aleazioak hirugarren mailakoak edo gehiagokoak dira, magnesiozko lingoteak hirugarren mailakoak edo gehiagokoak dira, nitrogenoa % 99,99koa da,aluminiozko titaniozko borozko haria % 5 baino gehiago titanioa dauka,zepa-fluxua, fluxua fintzea, etazeramikazko apar-iragazkia dagokion araudia bete behar du.
2. Lehengaiak gehitzea: Mg – magnesio puruaren moduan, Si – aleazio nagusiaren moduan, Ti – aluminio titanio boro hari moduan
(5) Elikadura
1. Materialak sartu aurretik, egiaztatu labea garbi dagoen. Erabili labea garbitzeko pala hormetako, labearen izkinetako eta labearen hondoko zepak eta oxidoak garbitzeko;
2. Labea gelditu ondoren, labe hotzean badago, labea berotu egin behar da labearen tenperatura 700~800 ℃ ingurura iritsi dadin;
3. Lehenik eta behin, gehitu hondakin-profil edo bestelako hondakin-material kopuru egokia oinarria egiteko. Hobe da elikatze-atakatik 500 mm-ra gehitzea. Ondoren, gehitu hondakin handiak eta aldi berean piztu. Piztu ondoren, ardatz-labeko oinarrizko materiala azkar eroriko da. Hondakin handi batzuk denborarekin gehitu behar dira, eta ondoren aluminiozko lingoteak gehitu behar dira. Aluminiozko lingoteak gehitzen hasi ondoren, elikadura jarraitua edo tarteka izan daiteke, baina elikadurak labe hutsaren denbora ez du 400 mm baino gehiago izan behar, eta aluminiozko lingoteak berehala gehitu behar dira, ondoren gehitu hondakin handiak eta itxi labearen estalkia. Urtzen amaitutakoan, piztu estalkia 20 minutuz eta nahastu, eta gero hasi hondakin txikiak gehitzen, hala nola hondakin-profilak. Aldi berean, labearen hutsunea txiki mantendu behar da hondakinak guztiz gehitu eta labearen estalkia itxi ahal izan arte.
(6) Elikatzen diren langileentzako neurriak
1. Labe hutsaren denbora edozein unetan erreparatu behar da materialak garaiz gehitzeko. Izan ere, labe hutsaren denbora luzeegia bada, ez da soilik ihes-kearen tenperatura igoko, baizik eta energia-kontsumoa nabarmen handituko du, elikatze-ataka tenperatura igoko du eta funtzionamendu-ingurunea okerrera egingo du. Gainera, labea gehiegi berotuko da eta labearen estaldura erre egingo da.
2. Elikatze-ordena ezin da kasualitatez aldatu. Aluminiozko lingoteak lehenik gehitzen badituzu hondoan hondakinak gehitu gabe, labearen hondoa azkar kaltetuko da. Hondakin gehienen ordez aluminiozko lingoteak azkenik gehitzen badira, urtze-denbora luzatu egingo da. Ondorioz, labearen hutsune-denbora luzatzen da, eta horrek labearen bizitzan eragina du, energia-kontsumoa handitzen du eta errekuntza-galerak nabarmen handitzen ditu. Aleazio errefraktarioko lingoteak zuzenean gehi daitezke materialak jarri ondoren, hala nola silizioa, manganesoa, kobrea, etab., aleaziozko lingotea aluminiozko lingotearen azpian sakatu dadin poliki-poliki urtu dadin, errekuntza-galerak murriztuz. Erraz urtzen eta erretzen diren aleazioak, hala nola magnesiozko lingoteak, zuzenean gehitzen zaizkio aluminiozko likidoari labearen atetik.
3. Uneoro arreta jarri labearen tenperaturari, urtutako igerilekuan dagoen aluminio likidoaren tenperaturari, urtze-abiadurari, labearen presioari, sugarraren tenperaturari eta labeko materialen baldintzei, sugarraren tamaina berehala doitzeko, ekipamendua kaltetu eta hondakin-produktuak sortzea saihesteko;
4. Kargatze-prozesu normalaren zehar, labeko karga denbora luzez jaisten ez bada eta sugarra kargatze-atakatik irteten bada, litekeena da materiala labean trabatuta egotea. Berehala jo beharko zenuke burdinazko haga batekin labearen goialdetik. Honek funtzionatzen ez badu, itzali beroa kontserbatzeko sistema, eta erabili urtzeko erregailua berotzeko, aluminio urtua gehiegi berotu ez dadin karga jaitsi arte. Une honetan, kontuz ibili behar duzu aluminio urtua labearen atean zipriztintzen bada eta pertsonak zauritzen badira.
(7) Urtzeko labearen piztea eta doikuntza
1. Itxi aire-balbula, ireki labearen atea eta goiko estalkia, martxan jarri haizagailua labean pilatutako olioa kanporatzeko eta itzali haizagailua;
2. Piztu sua pizte-zulotik, piztu poliki-poliki haizagailua, ireki olio-balbula eta piztea behar bezala amaitutakoan, egokitu olio eta aire kantitatea labetik sugar eta ke kopuru txiki bat atera dadin. Itxi labearen atea eta sartu urtze-modu normalean.
3. Urtu
Berotze eta urtze prozesuan, maiz irabiatu behar da, eta urtu gabeko aluminio metal handia tenperatura altuko eremura eraman behar da urtzea bizkortzeko. Material guztiak urtu ondoren (aluminio urtuaren tenperaturak ez luke 730~750°C-tik gorakoa izan behar une horretan). Erabili zepa-fluxu geruza bat aluminiozko zepa bereizteko eta aluminiozko likidoaren gainazaleko zepa garbitzeko. Ondoren, jarri siliziozko eta magnesiozko lingoteak aluminiozko likidoan. Gehitu magnesio lingotea eta irabiatu uniformeki. Erabili espatula bat magnesio lingotea aluminiozko likidoaren azpian sakatzeko, erredurak saihesteko.
(8) Irabiatu
1. Metalezko gehigarriak eta magnesio lingotea gehitu eta guztiz urtu ondoren, urtutako materiala modu uniforme eta ondo nahastu behar da. Nahasketa bitartean, espatula ez da likidoaren gainazalean egon behar eta leunki mugitu behar da izkin hilak ezabatzeko;
2. Aleazioaren konposizio uniforme eta jarraitua bermatzeko, nahasteko denbora 30 minutukoa izan behar da.
(9) Fintzea
1. Erabili 2 nitrogeno botila aluminio urtuaren labe bakoitzeko, doitu presioa 0,3~0,5mpz-ra eta irakin 20~25 minutuz. Ihes-hodia leunki mugitzen da aurrera eta atzera urtutako putzuaren aurrean, espazio hutsik utzi gabe. Fintze-prozesua fintzea izan behar da. Labeko aluminio urtuaren tenperatura 730 eta 750 °C artekoa izan behar da;
2. Ondorenfintze-fluxua ihinztatzen bada, nitrogeno gasa minutu batez jarraitu behar da hodian geratzen den fintze-fluxua guztiz kentzeko, eta ondoren fintze-hodia urtutako materialtik hustu eta nitrogeno gasa itzali behar da;
3. Findu ondoren, gainazala kendu eta geruza bat eman behar zaioestaldura-fluxuaurtutako gainazalean hautseztatu behar da.
(10) Osagaiak egokitu
Probaren emaitzek "Aluminiozko Aleazioen Konposizio Kimikoaren Barne Kontrol Arauaren" xedapenekin bat etorri behar dute.
Argitaratze data: 2023ko urriaren 11a